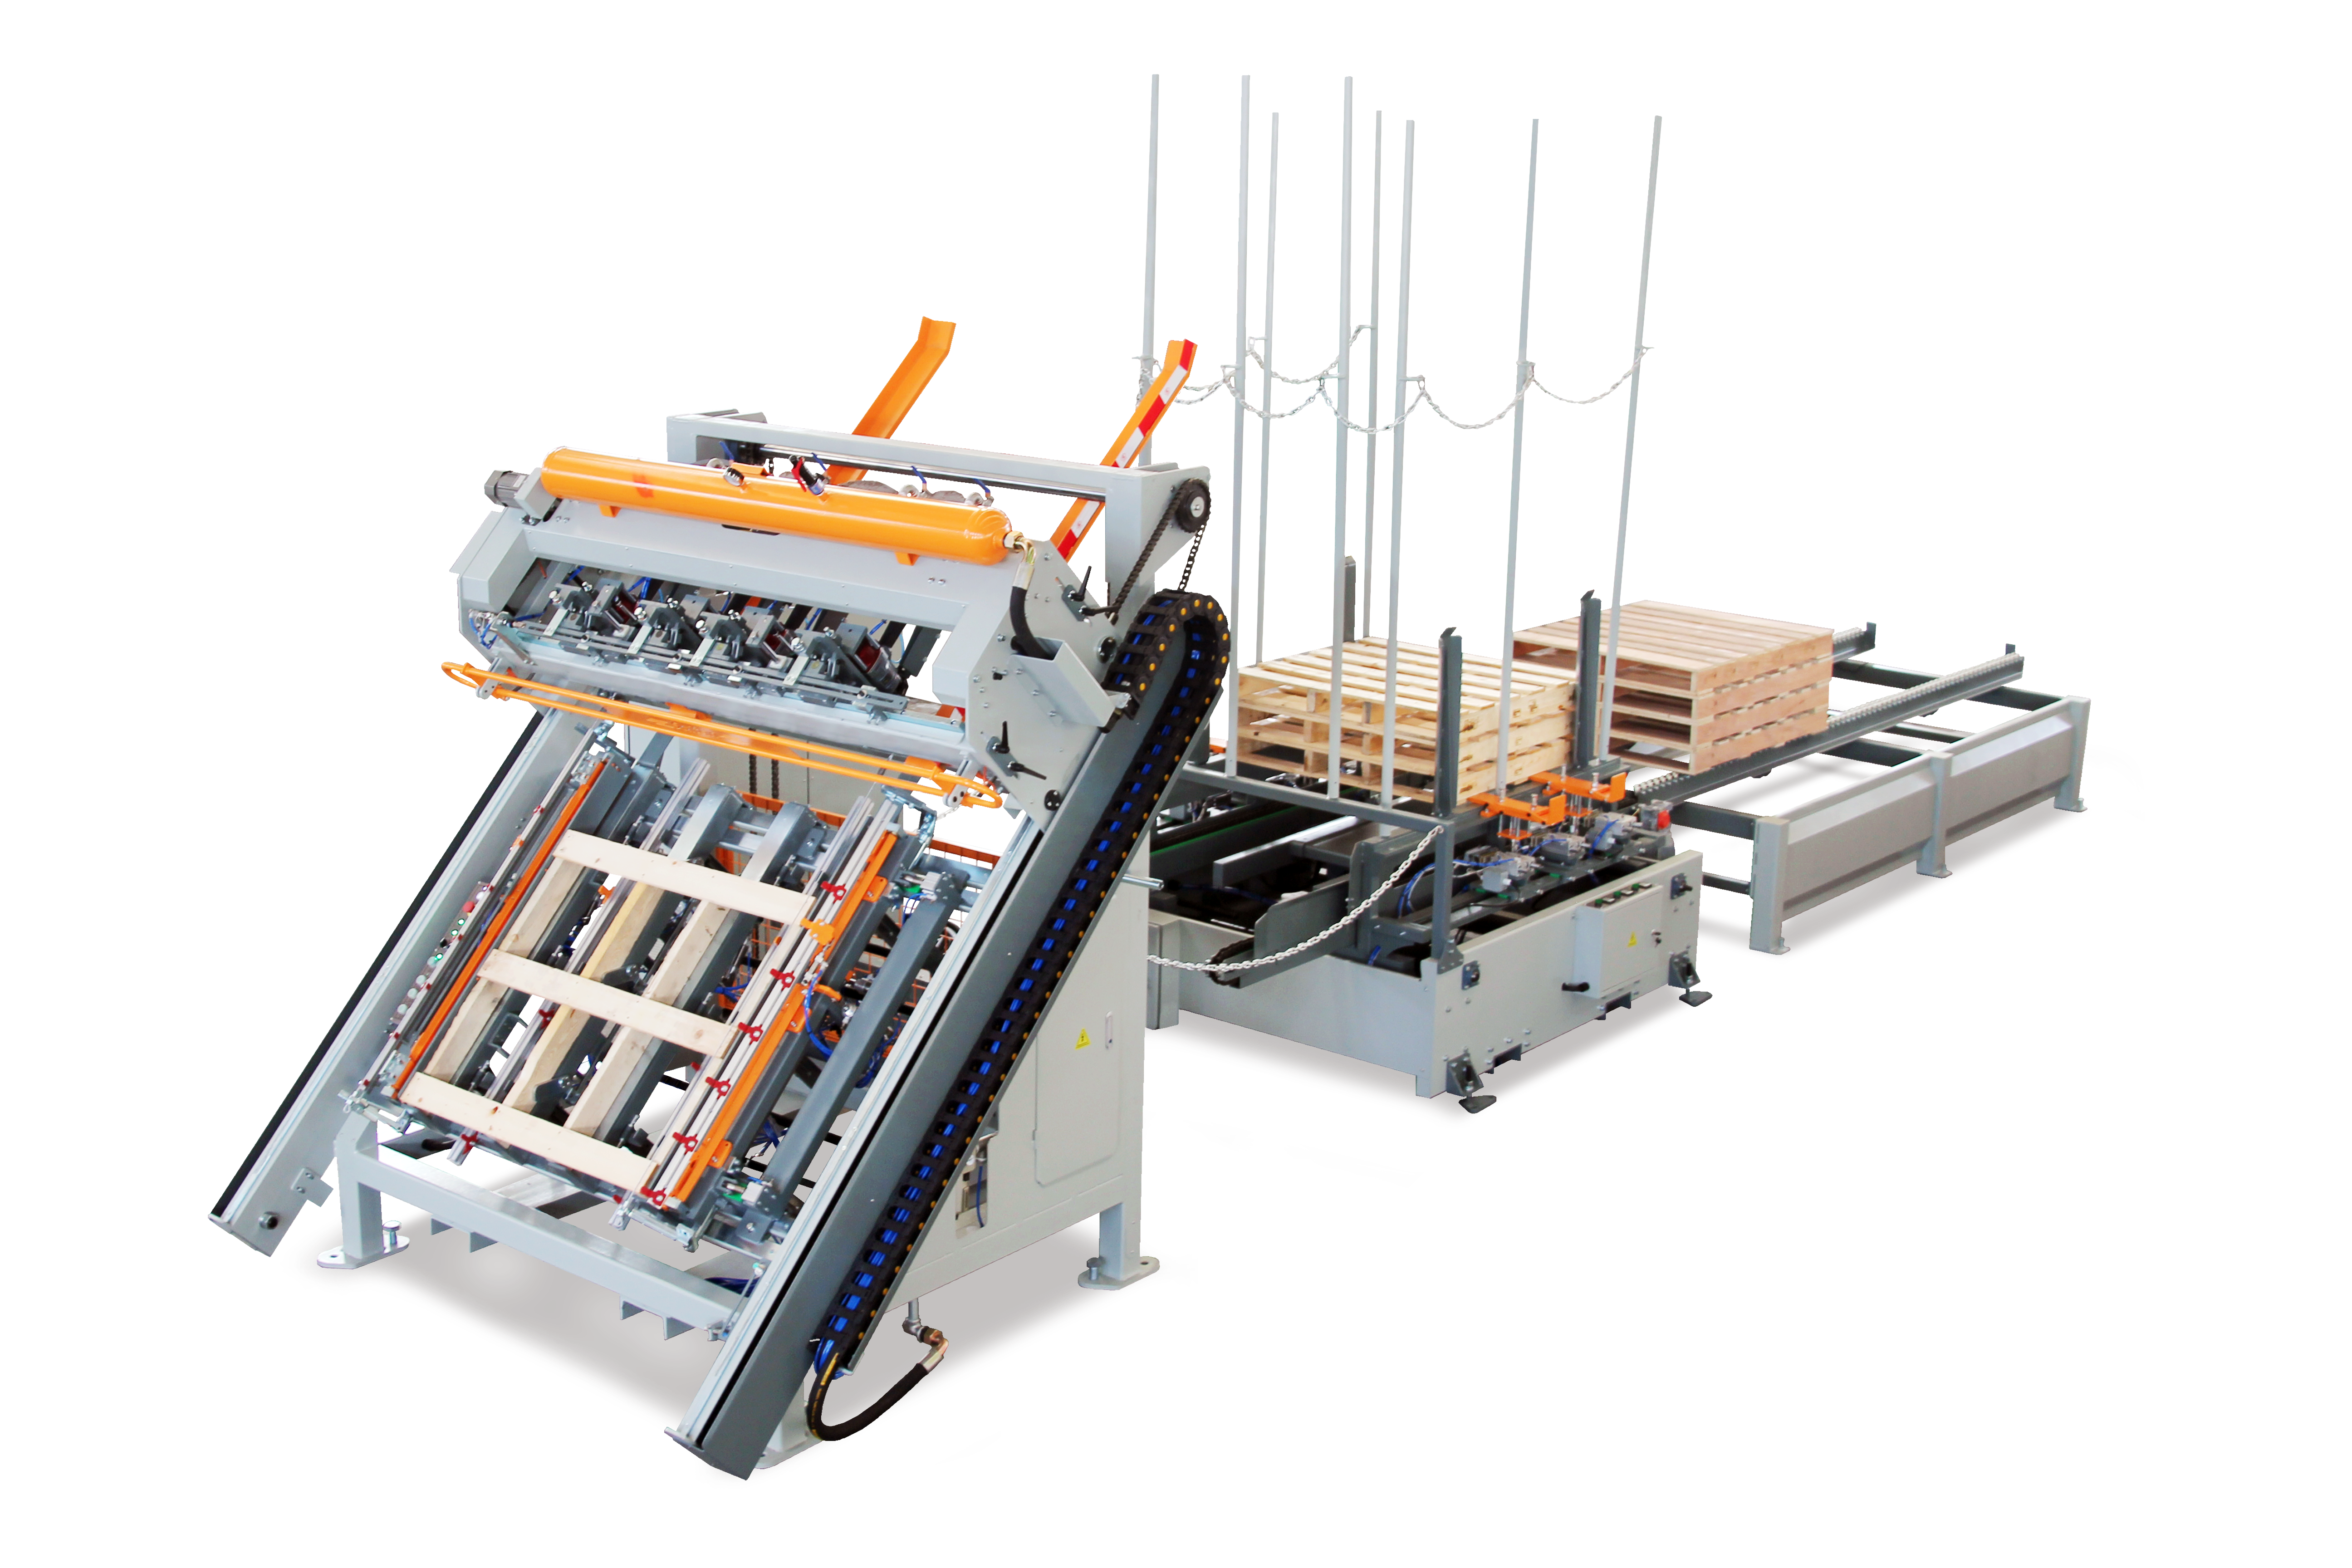
Обеспечение постоянной глубины забивки гвоздей является одним из наиболее критических факторов в современном производстве паллет. Каждая паллета, покидающая вашу производственную линию, должна соответствовать точным техническим требованиям, а глубина проникновения гвоздей напрямую влияет на долговечность, безопасность и соответствие отраслевым стандартам. Когда гвозди забиваются слишком неглубоко, паллеты теряют прочность и разрушаются при транспортировке. Когда гвозди забиваются слишком глубоко, они могут повредить древесину или ослабить надёжность крепления. A машина для забивания поддонов решает эту задачу, автоматизируя процесс забивания гвоздей с помощью точных систем управления, которые гарантируют, что каждый гвоздь будет забит на одинаковую глубину при каждом отдельном цикле.
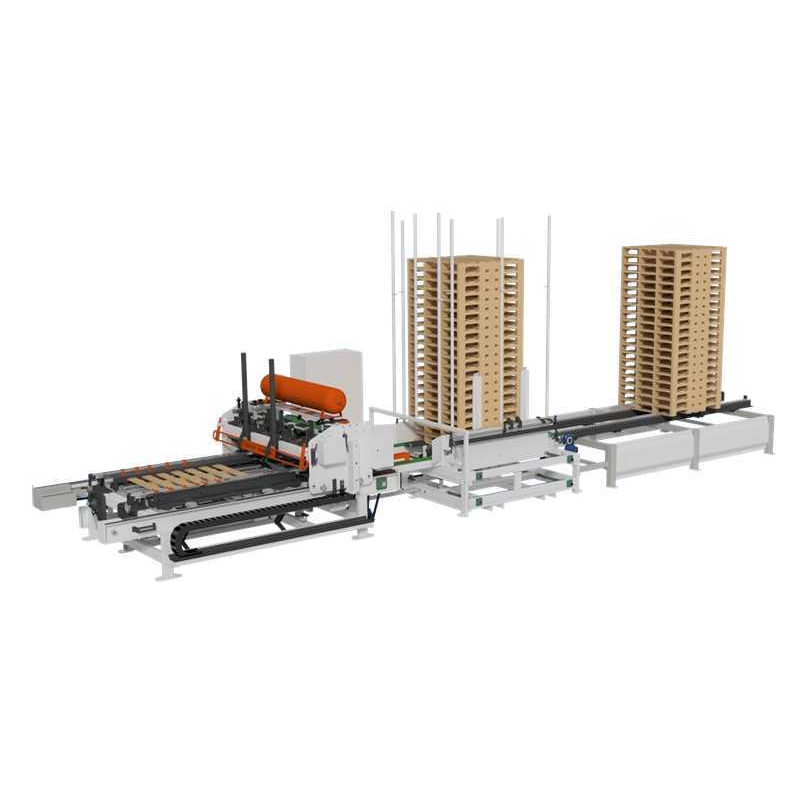
Ручные методы забивания гвоздей не обеспечивают той стабильности, которая требуется современным операциям по производству поддонов. Операторы, использующие ручные пневматические или механические гвоздезабиватели, сталкиваются с неизбежными ограничениями человеческого фактора: усталость снижает точность, изменение силы нажатия рукой влияет на глубину проникновения гвоздя, а нестабильные углы удара нарушают правильность размещения гвоздей. Машина для забивания гвоздей в поддоны полностью устраняет эти переменные. Она позиционирует каждый гвоздь с механической или автоматической точностью, применяет строго откалиброванные уровни усилия и контролирует глубину хода за счёт инженерных решений, а не субъективной оценки оператора. Эта принципиальная разница переводит качество поддонов из переменной величины в надёжный показатель.
Понимание контроля глубины забивания гвоздей в производстве поддонов
Почему глубина забивания гвоздей имеет значение для эксплуатационных характеристик поддонов
Глубина забивки гвоздя напрямую определяет, насколько эффективно станок для скрепления поддонов соединяет его компоненты. При правильной глубине забивки гвоздь обеспечивает максимальную удерживающую силу, проходя насквозь как через бруски-опоры (stringer), так и через доски настила (deck board), то есть на полную толщину обоих элементов. Такое соединение надёжно фиксирует компоненты и равномерно распределяет нагрузку по всей зоне крепления. Если станок для скрепления поддонов забивает гвозди слишком мелко, то их проникновение прекращается до достижения полного захвата, в результате чего возникают слабые места, способные разойтись под нагрузкой. Напротив, при чрезмерной глубине забивки гвоздь может расщепить древесные волокна, снизить силу зажима или даже выйти с противоположной стороны, создавая опасность образования осколков и приводя к браку.
Отраслевые стандарты и требования к техническим спецификациям
Производители поддонов, работающие в соответствии с руководствами GMA (Ассоциации производителей продуктов питания), стандартами NWPCA (Национальной ассоциации деревянных поддонов и контейнеров) или правилами МКЗР (Международной конвенции по защите растений), обязаны документировать требования к глубине забивки гвоздей. Большинство стандартов предписывают глубину забивки от 1,5 до 2,5 дюйма в зависимости от типа древесины, размера гвоздя и толщины брусков-лаг. Паллетный гвоздезабивной станок с регулировкой глубины позволяет операторам однократно задать требуемые параметры и сохранять их на протяжении всей серии производства. Такая возможность обеспечения соответствия защищает производителей от дорогостоящей переделки продукции, юридической ответственности и отказа со стороны заказчиков. Аудиторы со стороны третьих лиц и партнёры по логистике всё чаще проверяют соответствие настроек паллетного гвоздезабивного станка задокументированным спецификациям, что делает стабильный контроль не только требованием к качеству, но и деловым требованием.
Как паллетный гвоздезабивной станок обеспечивает постоянную глубину забивки
Механические ограничители глубины
Современные машины для прибивания паллет используют регулируемые упоры глубины или механические ограничители, которые физически препятствуют перемещению ударной головки дальше заданного расстояния. Как только оператор или менеджер по производству устанавливает упор глубины на машине для прибивания паллет, механический упор срабатывает в тот момент, когда ударная головка достигает именно этой точки, предотвращая дальнейшее движение вниз. Такой аппаратный контроль означает, что стабильность глубины не зависит от квалификации оператора или калибровки программного обеспечения машины. Машина для прибивания паллет просто не может забить гвоздь глубже, чем позволяет упор, что делает физически невозможным возникновение различий в глубине в рамках одной производственной партии. В некоторых передовых моделях предусмотрено несколько положений упора глубины или системы быстрой замены, позволяющие операторам переключаться между настройками глубины для различных конфигураций паллет без необходимости применения инструментов.
Пневматический и электронный контроль давления
Помимо механических упоров, станок для прибивания паллет обычно оснащён пневматическими регуляторами давления или электронными системами контроля силы, определяющими, с какой силой ударная головка вбивает гвоздь. Постоянное давление обеспечивает стабильную глубину проникновения. Когда давление воздуха, подаваемого в пневмоцилиндр станка для прибивания паллет, устанавливается на определённом значении PSI (фунты на квадратный дюйм) и поддерживается неизменным с помощью регулятора, каждый удар по гвоздю создаёт одинаковую силу. Это исключает нестабильность энергии, характерную для ручного забивания. Электронные системы управления идут ещё дальше: они в реальном времени отслеживают фактические значения силы и корректируют момент срабатывания соленоидных клапанов для компенсации колебаний давления воздуха, твёрдости древесины или положения гвоздя. Станок для прибивания паллет с электронной обратной связью способен даже обнаружить внезапное увеличение сопротивления гвоздя (например, при попадании в сучок или участок с плотной текстурой древесины) и скорректировать силу удара, чтобы достичь заданной глубины — вместо отскока или чрезмерного заглубления.
Практические преимущества использования гвоздезабивного станка для паллет в производственных операциях
Стабильность качества и снижение объёмов переделки
Когда каждый гвоздь, забиваемый гвоздезабивным станком для паллет, проникает на одинаковую глубину, качество паллет становится предсказуемым и поддающимся проверке. Такая стабильность устраняет необходимость ручной проверки глубины проникновения гвоздей на заключительных участках контроля качества. Операторы могут визуально подтвердить наличие гвоздей и их правильное расположение, однако им больше не требуется измерять глубину проникновения на каждой паллете, поскольку механическая система управления гвоздезабивного станка для паллет уже гарантирует требуемую глубину. Это снижает трудозатраты на этапе окончательного контроля и, что ещё важнее, исключает бракованные паллеты, не прошедшие проверку из-за неравномерного забивания гвоздей. Предприятия, перешедшие с ручного забивания гвоздей на использование гвоздезабивного станка для паллет, как правило, сообщают о снижении затрат на переделку на 15–25 %, поскольку значительно уменьшается количество паллет, требующих повторного забивания гвоздей или отбраковки.
Скорость производства и эффективность использования рабочей силы
Станок для прибивания паллет работает с фиксированным циклом, обычно забивая гвозди со скоростью от 200 до 1000 гвоздей в минуту — в зависимости от конфигурации станка и конструкции паллеты. Эта скорость превышает производительность оператора при ручной работе и остаётся неизменной независимо от утомления оператора. Оператор, использующий ручной гвоздезабиватель, должен самостоятельно выставлять положение, направление и силу удара для каждого гвоздя; это естественным образом замедляет темп работы в течение смены по мере нарастания утомления. Станок для прибивания паллет обеспечивает максимальную производительность при забивке каждого гвоздя в каждой паллете на протяжении всего рабочего дня. В типичном производственном предприятии, работающем в две или три смены, стабильная пропускная способность станка для прибивания паллет напрямую увеличивает объём выпускаемых паллет без пропорционального роста затрат на труд. Многие производители отмечают, что переход от ручного прибивания к автоматизированному станку для прибивания паллет позволяет повысить суточный выпуск продукции на 30–50 процентов.
Безопасность работников и эргономические преимущества
Операторы, использующие ручные пневматические гвоздезабиватели, подвержены повторяющимся травмам опорно-двигательного аппарата, усталости рук и постоянному риску случайного срабатывания или отклонения гвоздя, что может привести к травме. Паллетный гвоздезабиватель переносит эти физические нагрузки на оборудование. Оператор загружает паллету, устанавливает компоненты, запускает цикл машины, а паллетный гвоздезабиватель выполняет забивку гвоздей. Такой переход значительно снижает риск эргономических травм и позволяет опытным работникам дольше оставаться продуктивными в своей карьере. Предприятия, использующие паллетные гвоздезабиватели, также сообщают о меньшем количестве страховых выплат по несчастным случаям, связанным с операциями забивки гвоздей, и об улучшении удовлетворённости сотрудников, поскольку работа становится менее физически напряжённой.
Часто задаваемые вопросы
Какие значения глубины следует использовать на паллетном гвоздезабивателе для стандартного изготовления паллет?
Для большинства стандартных поддонов размером 48 на 40 дюймов с номинальной высотой продольных брусков 5,5 дюйма и шириной поперечных досок 5 дюймов глубина забивки гвоздей на станке для скрепления поддонов должна составлять от 1,75 до 2,25 дюйма. Такой диапазон обеспечивает проникновение гвоздя сквозь поперечную доску и как минимум на 0,75 дюйма в продольный брус, что гарантирует достаточную силу удержания. Всегда уточняйте конкретное требование к глубине в технической спецификации поддона или в заказе клиента, поскольку некоторые заказчики предъявляют требования к более большой или меньшей глубине в зависимости от особенностей их груза или типа древесины.
Как часто требуется корректировка или калибровка глубины забивки на станке для скрепления поддонов?
Качественный станок для прибивания паллет сохраняет точность глубины забивки в течение длительного времени после правильной настройки. Большинство станков требуют проверки глубины только в начале каждой смены или при переходе на другой тип паллет. Некоторые предприятия проводят проверку глубины каждые 500–1000 паллет в рамках протокола обеспечения качества. Если изменяется влажность древесины, её порода или параметры гвоздей, может потребоваться корректировка настроек глубины станка для поддержания заданной глубины проникновения.
Может ли станок для прибивания паллет обрабатывать вариации толщины или качества древесины?
Стандартный станок для прибивания паллет поддерживает постоянную глубину забивки гвоздей независимо от незначительных колебаний толщины древесины, однако при существенных различиях требуется изменение настройки глубины. Если вы регулярно работаете с древесиной, толщина которой отличается более чем на 0,25 дюйма, ваш станок для прибивания паллет может выиграть от электронных систем обратной связи, которые определяют плотность древесины и автоматически корректируют силу забивки. Некоторые передовые станки способны обрабатывать несколько типов древесины в рамках одного производственного цикла, используя предустановленные профили глубины для различных конфигураций паллет.
Содержание
- Понимание контроля глубины забивания гвоздей в производстве поддонов
- Как паллетный гвоздезабивной станок обеспечивает постоянную глубину забивки
- Практические преимущества использования гвоздезабивного станка для паллет в производственных операциях
-
Часто задаваемые вопросы
- Какие значения глубины следует использовать на паллетном гвоздезабивателе для стандартного изготовления паллет?
- Как часто требуется корректировка или калибровка глубины забивки на станке для скрепления поддонов?
- Может ли станок для прибивания паллет обрабатывать вариации толщины или качества древесины?