장비의 조정 및 정비
조정 또는 정비 전에 전원을 끄고 기계를 정지하십시오. (참고: 기계는 반드시 정지되어야 합니다.)
1.1 가공 사양 조정
장비는 다른 보드 사양으로 변경할 때 조정되어야 합니다.
1.1.1 가공 치수 조정(터치스크린)
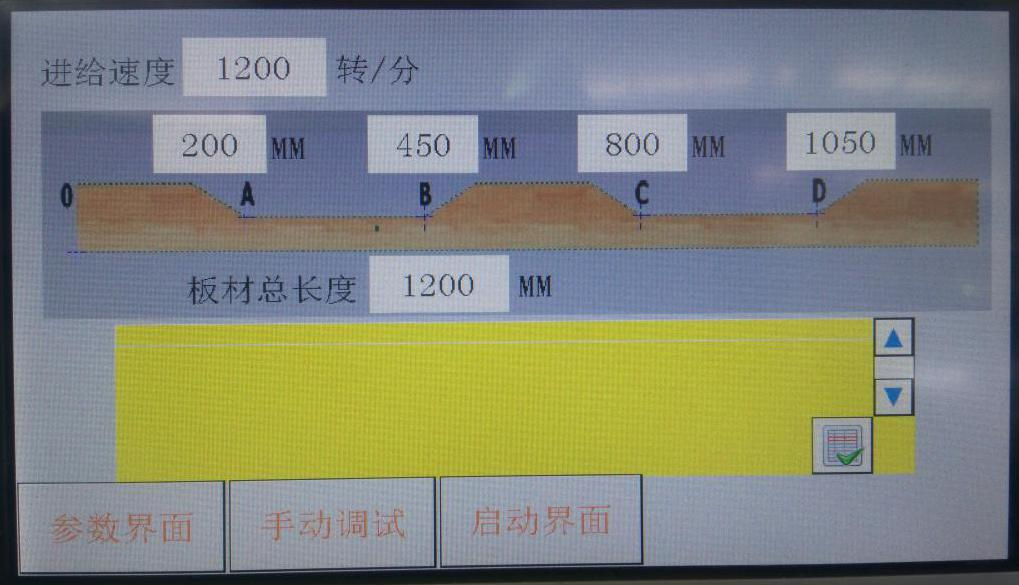
그림 1-1
요구 사항에 따라 가공 치수를 결정하고, 터치스크린에 전체 보드 길이와 ABCD 점(절단 아크의 최저점)을 입력하십시오.
다른 인터페이스의 값을 임의로 변경하지 마십시오. 오류 방지를 위해 변경 내역을 기록하십시오.
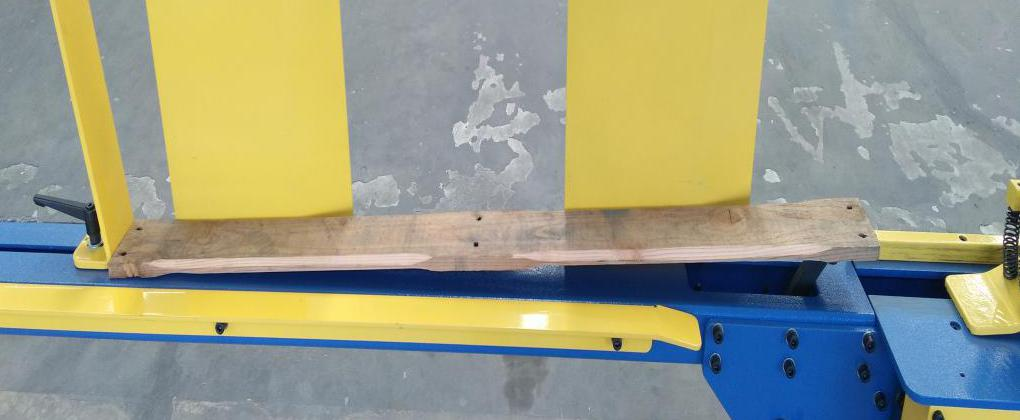
그림 1-2
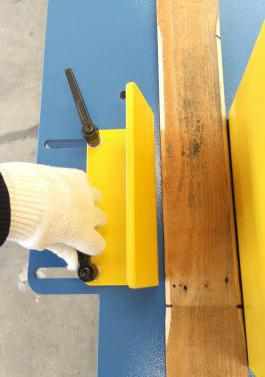
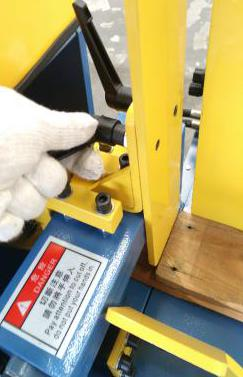
1.1.2 투입 호퍼 폭 및 측면 압력 재료 조정
1.2.1 주 체인 장력 조정
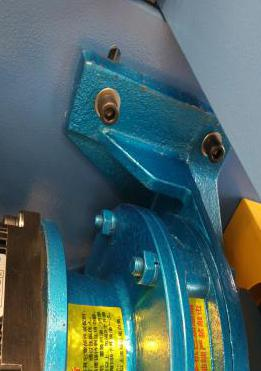
주 체인의 장력이 느슨해질 경우, 모터 고정 나사를 풀고(그림 1-9) 모터가 자중으로 자유롭게 하강하도록 한 후 체인을 조입니다. 고정 슬롯을 정렬하고 나사를 조입니다(그림 1-10).
1.2.2 컨베이어 체인 장력 조정
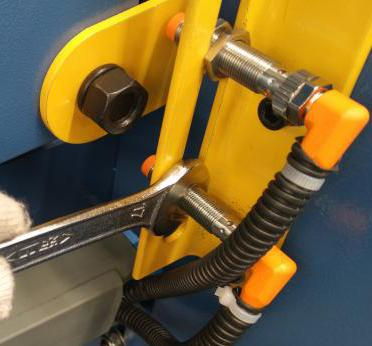
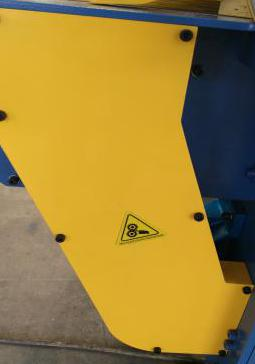
컨베이어 체인이 느슨해질 경우 노란색 커버를 제거한 후(그림 1-8) 양측의 장력 조절 나사를 조정합니다.
1.2.3 V벨트 장력 조정
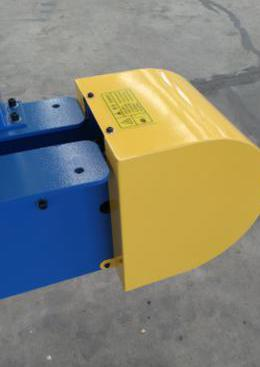
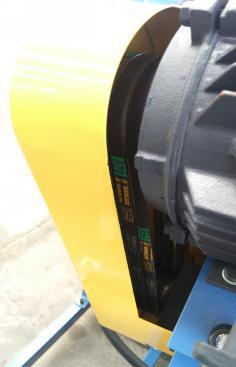
V벨트가 느슨해지거나 마모될 경우 노란색 커버를 제거한 후(그림 1-11) 모터 플레이트 나사를 조정하여 장력을 맞춥니다. 볼트 높이가 일정하게 유지되도록 주의합니다.
마모되거나 손상된 커터는 즉시 교체하세요. 날카로움은 전문 시설에서만 재연마하며, 심하게 손상된 것은 폐기하세요.
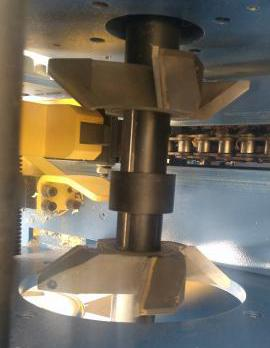
프레징 커터 분해 및 조립 절차:
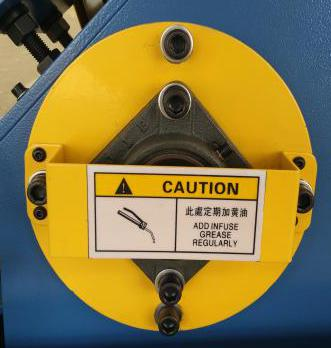
1단계: 노란색 디스크의 네 개 나사를 제거한 후(그림 1-12), 디스크 전체를 분리합니다.
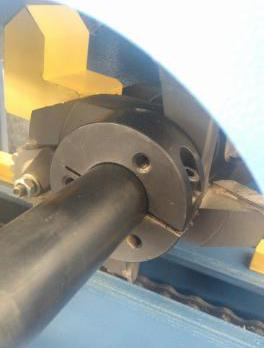
2단계: 고정 슬리브 나사를 풀어줍니다(그림 1-13).
3단계: 외부 커터, 스페이서 슬리브(각각 크기 표시됨, 그림 1-14), 그리고 마지막으로 내부 커터를 차례로 제거합니다.
가공 치수가 변경될 경우 스페이서 슬리브를 교체하세요(예: 폭 100mm에는 49mm 슬리브 사용, 폭 110mm에는 59mm 슬리브 사용).
4단계: 커터 또는 스페이서 슬리브를 역순으로 재조립하고 나사를 조입니다.
주의: 밀링 커터는 날카로운 날을 갖추고 있으므로 주의하여 다루세요. 둔한 도구로 타격하지 말고, 고무 망치를 사용하세요. 나사 및 너트 조임에는 전용 도구를 사용하며, 과도하게 조이지 마세요.
 최신 소식