Einstellung und Wartung der Anlage
Vor der Einstellung oder Wartung die Stromversorgung unterbrechen und die Maschine anhalten. (Hinweis: Die Maschine muss vollständig angehalten sein.)
1.1 Einstellung der Verarbeitungsspezifikationen
Die Anlage muss eingestellt werden, wenn zu anderen Plattenspezifikationen gewechselt wird.
1.1.1 Einstellen der Verabreichungsabmessungen (Touchscreen)
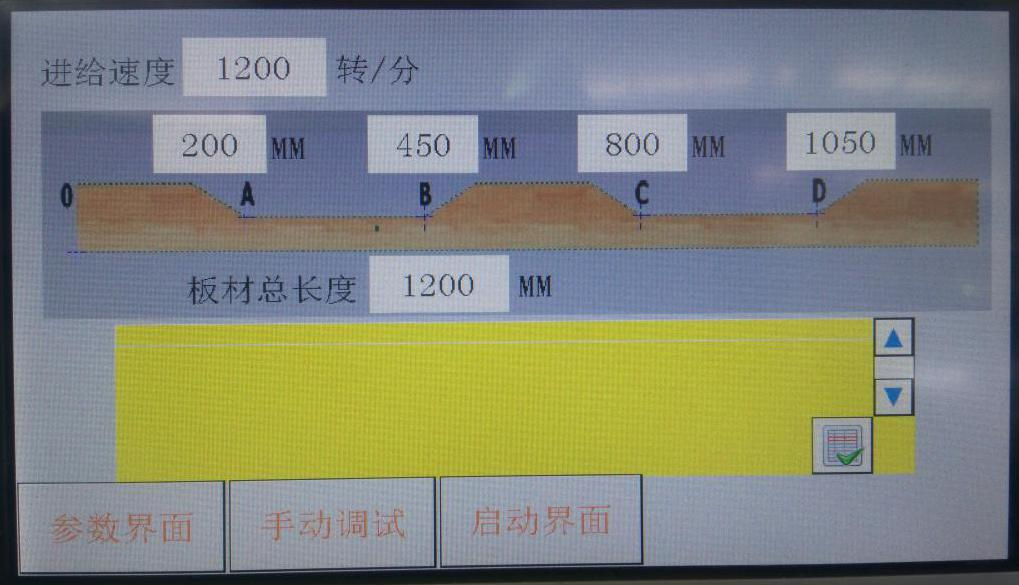
Abbildung 1-1
Bestimmen Sie die Verarbeitungsabmessungen entsprechend den Anforderungen; geben Sie auf dem Touchscreen die gesamte Plattenlänge sowie die Punkte A, B, C und D (tiefster Punkt des Schnittbogens) ein.
Ändern Sie keine Werte auf anderen Schnittstellen willkürlich; führen Sie Aufzeichnungen, um Fehler nach Änderungen zu vermeiden.
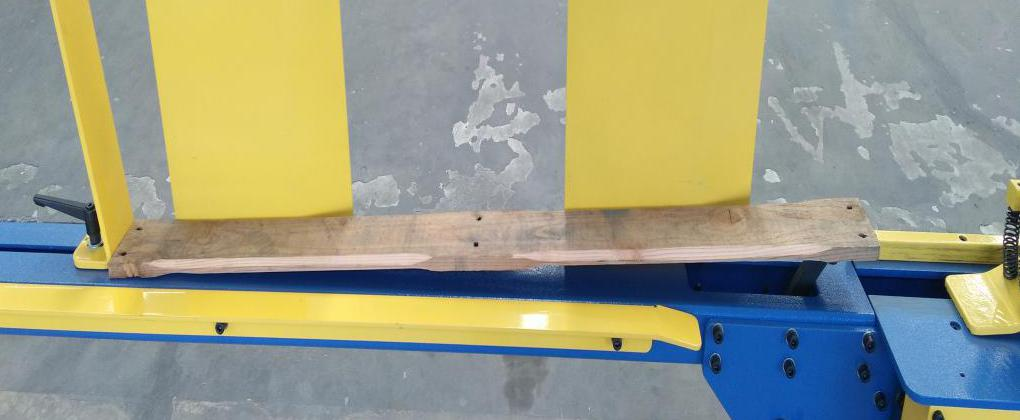
Abbildung 1-2
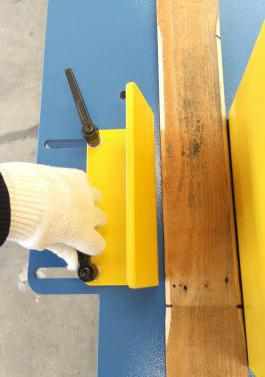
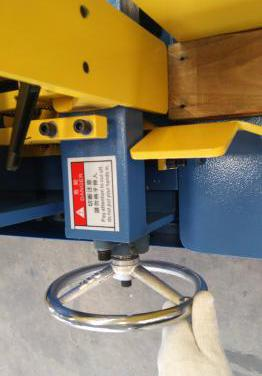
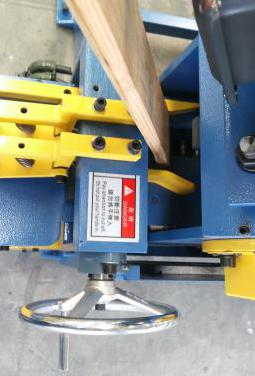
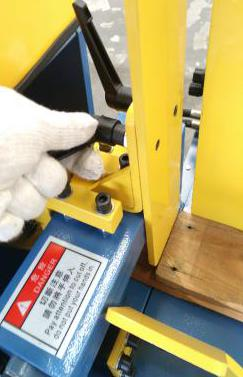
1.1.2 Einstellen der Breite des Einlauftrichters und des seitlichen Andrucks
1.2.1 Spannungseinstellung der Hauptkette
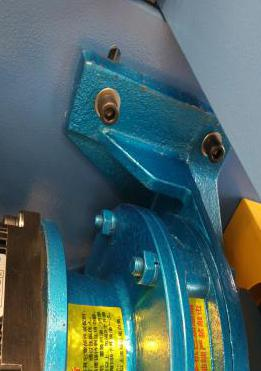
Wenn die Hauptkette schlaff wird, lösen Sie die Motorschrauben (Abbildung 1-9) und lassen Sie den Motor frei herabfallen, um die Kette zu spannen. Richten Sie die Befestigungsschlitze aus und ziehen Sie die Schrauben fest (Abbildung 1-10).
1.2.2 Spanneinstellung der Förderkette
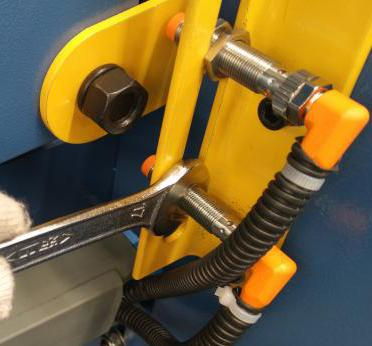
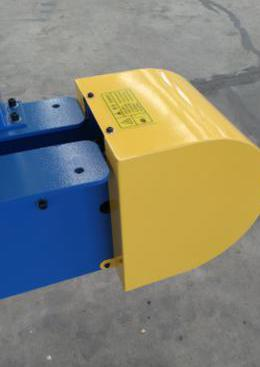
Wenn die Förderkette schlaff wird, entfernen Sie die gelbe Abdeckung (Abbildung 1-8) und stellen Sie die Spannschrauben auf beiden Seiten ein.
1.2.3 Spanneinstellung von Keilriemen
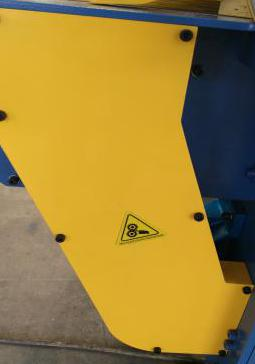
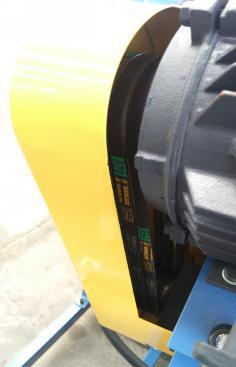
Wenn der Keilriemen schlaff oder abgenutzt ist, entfernen Sie die gelbe Abdeckung (Abbildung 1-11) und stellen Sie die Motorschaltschrauben zum Spannen ein. Achten Sie auf gleichmäßige Bolzenhöhe.
 |
 |
 |
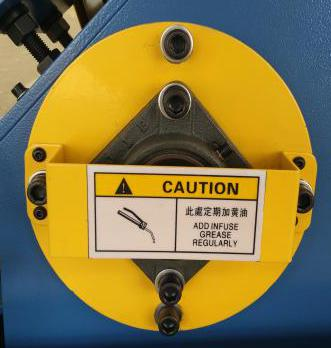
| Abbildung 1-12 |
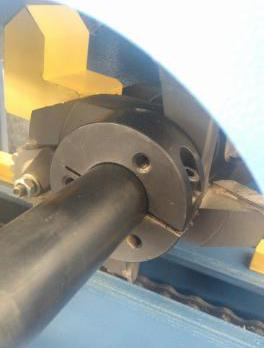
Abbildung 1-13 |
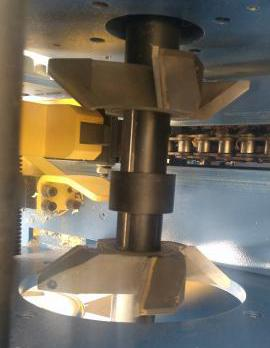
Abbildung 1-14 |
Ersetzen Sie abgenutzte oder beschädigte Fräser unverzüglich. Schärfen Sie sie in spezialisierten Einrichtungen; entsorgen Sie stark beschädigte Fräser.
Schritte zur Demontage und Montage des Fräsers:
Schritt 1: Entfernen Sie die vier Schrauben von der gelben Scheibe (Abbildung 1-12) und nehmen Sie die gesamte Scheibe ab.
Schritt 2: Lösen Sie die Schrauben der Sicherungsmuffe (Abbildung 1-13).
Schritt 3: Entfernen Sie den äußeren Fräser, die Abstandsmuffe (jeweils mit Größe gekennzeichnet, Abbildung 1-14) und schließlich den inneren Fräser.
Ersetzen Sie die Abstandsmuffe, falls sich die Bearbeitungsmaße ändern (z. B. verwendet eine Breite von 100 mm eine 49-mm-Muffe; eine Breite von 110 mm eine 59-mm-Muffe).
Schritt 4: Bauen Sie den Fräser oder die Abstandsmuffe in umgekehrter Reihenfolge wieder ein und ziehen Sie die Schrauben fest.
Achtung: Fräswerkzeuge besitzen scharfe Schneiden; gehen Sie vorsichtig damit um. Verwenden Sie keine stumpfen Werkzeuge zum Anklopfen; verwenden Sie stattdessen einen Gummischlaghammer. Verwenden Sie spezielle Werkzeuge für Schrauben und Muttern; überziehen Sie diese nicht.
 Aktuelle Nachrichten