Настройка и техническое обслуживание оборудования
Отключите питание и остановите станок перед настройкой или техническим обслуживанием. (Примечание: станок должен быть полностью остановлен.)
1.1 Настройка параметров обработки
Оборудование необходимо настраивать при переходе на другие спецификации платы.
1.1.1 Настройка габаритов обработки (сенсорный экран)
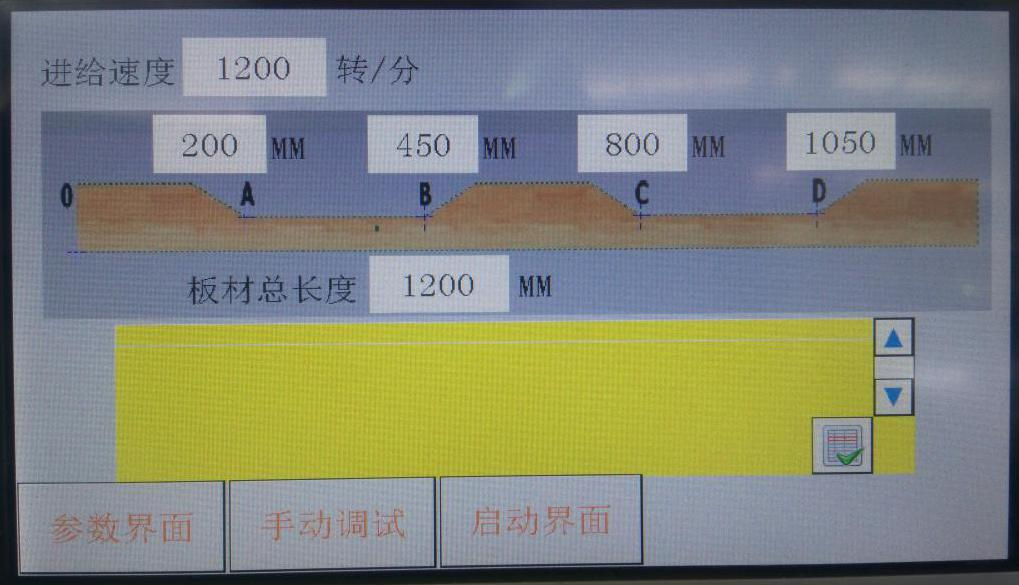
Рисунок 1-1
Определите габариты обработки в соответствии с требованиями; введите общую длину платы и точки A, B, C, D (нижнюю точку дуги реза) на сенсорном экране.
Не изменяйте значения на других интерфейсах произвольно; ведите записи, чтобы предотвратить ошибки после внесения изменений.
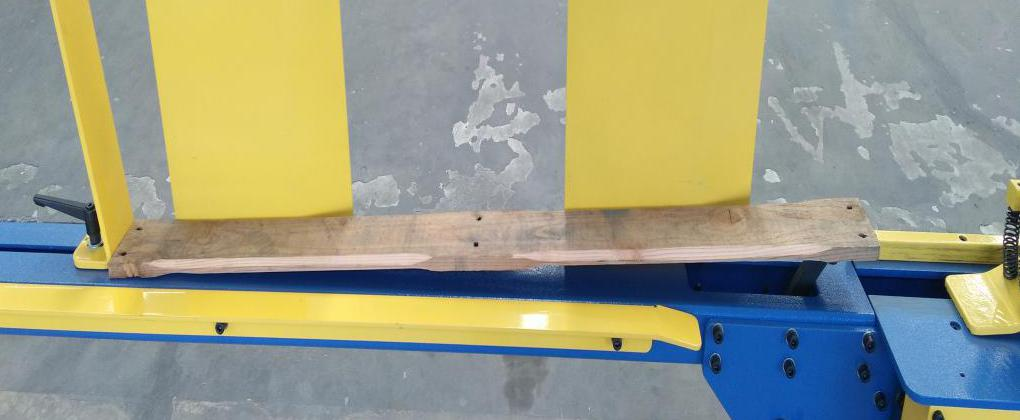
Рисунок 1–2
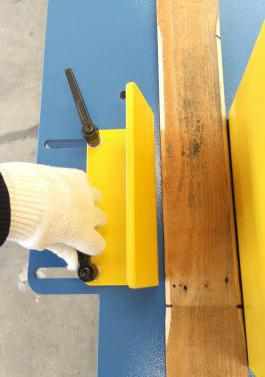
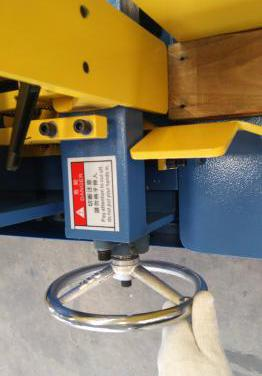
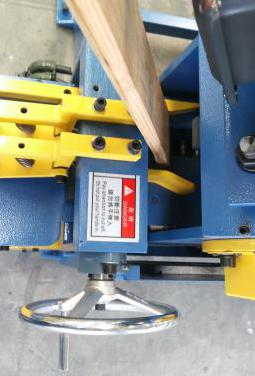
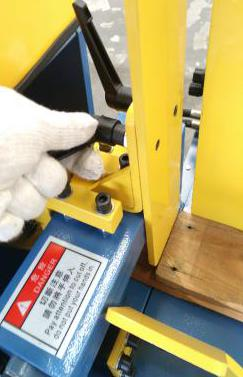
1.1.2 Регулировка ширины загрузочного бункера и бокового прижима материала
1.2.1 Регулировка натяжения основной цепи
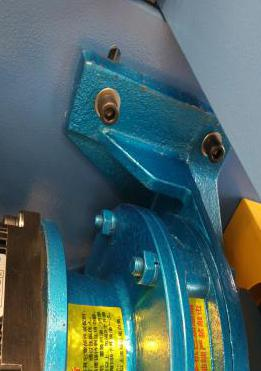
Когда основная цепь ослабляется, ослабьте винты крепления двигателя (рис. 1-9) и дайте двигателю свободно опуститься для натяжения цепи. Совместите монтажные пазы и затяните винты (рис. 1-10).
1.2.2 Регулировка натяжения транспортной цепи
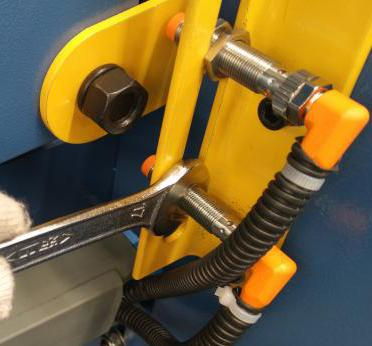
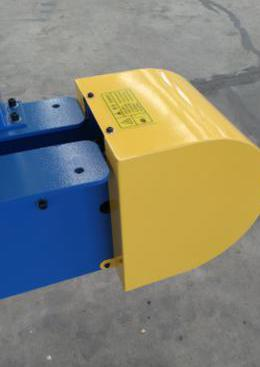
Когда транспортная цепь ослабляется, снимите жёлтую крышку (рис. 1-8) и отрегулируйте винты натяжения с обеих сторон.
1.2.3 Регулировка натяжения клиновых ремней
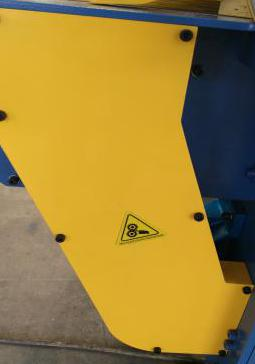
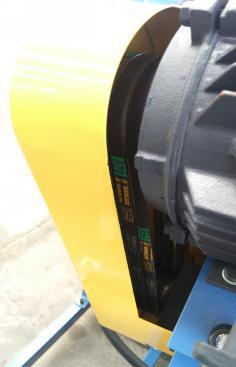
Когда клиновой ремень ослабляется или изнашивается, снимите жёлтую крышку (рис. 1-11) и отрегулируйте винты крепления платы двигателя для натяжения. Следите за одинаковой высотой болтов.
 |
 |
 |
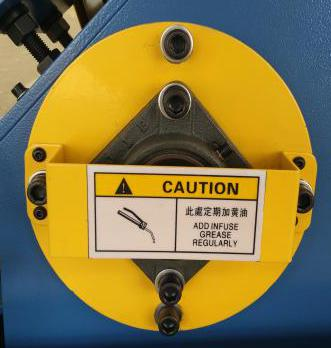
| Рис. 1-12 |
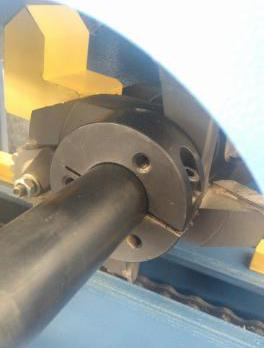
Рис. 1-13 |
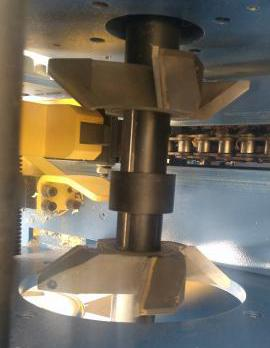
Рис. 1-14 |
Своевременно заменяйте изношенные или повреждённые фрезы. Затачивайте их на специализированных предприятиях; сильно повреждённые фрезы утилизируйте.
Этапы разборки и сборки фрезы:
Шаг 1: Снимите четыре винта с жёлтого диска (рис. 1-12) и удалите весь диск.
Шаг 2: Ослабьте винты фиксирующей втулки (рис. 1-13).
Шаг 3: Снимите наружный резец, прокладочную втулку (каждая маркирована размером, рис. 1-14), а затем — внутренний резец.
Замените прокладочную втулку, если изменяются обрабатываемые размеры (например, при ширине 100 мм используется втулка 49 мм; при ширине 110 мм — втулка 59 мм).
Шаг 4: Установите резец или прокладочную втулку в обратном порядке и затяните винты.
Внимание: Фрезы имеют острые режущие кромки; обращайтесь с ними осторожно. Не используйте тупые инструменты для ударов — применяйте резиновый молоток. Для затяжки винтов и гаек используйте специализированные инструменты; не перетягивайте.
 Свежие новости